Zo kies je tussen TIG en MIG bij het lassen van rvs
Kort gezegd
Bij rvs lassen draait de keuze niet alleen om een nette las: ook materiaalsoort, plaatdikte, bereikbaarheid en corrosie-eisen tellen mee. TIG en MIG verschillen in controle en snelheid, terwijl aanloopkleuren een belangrijk signaal zijn voor de nabewerking.
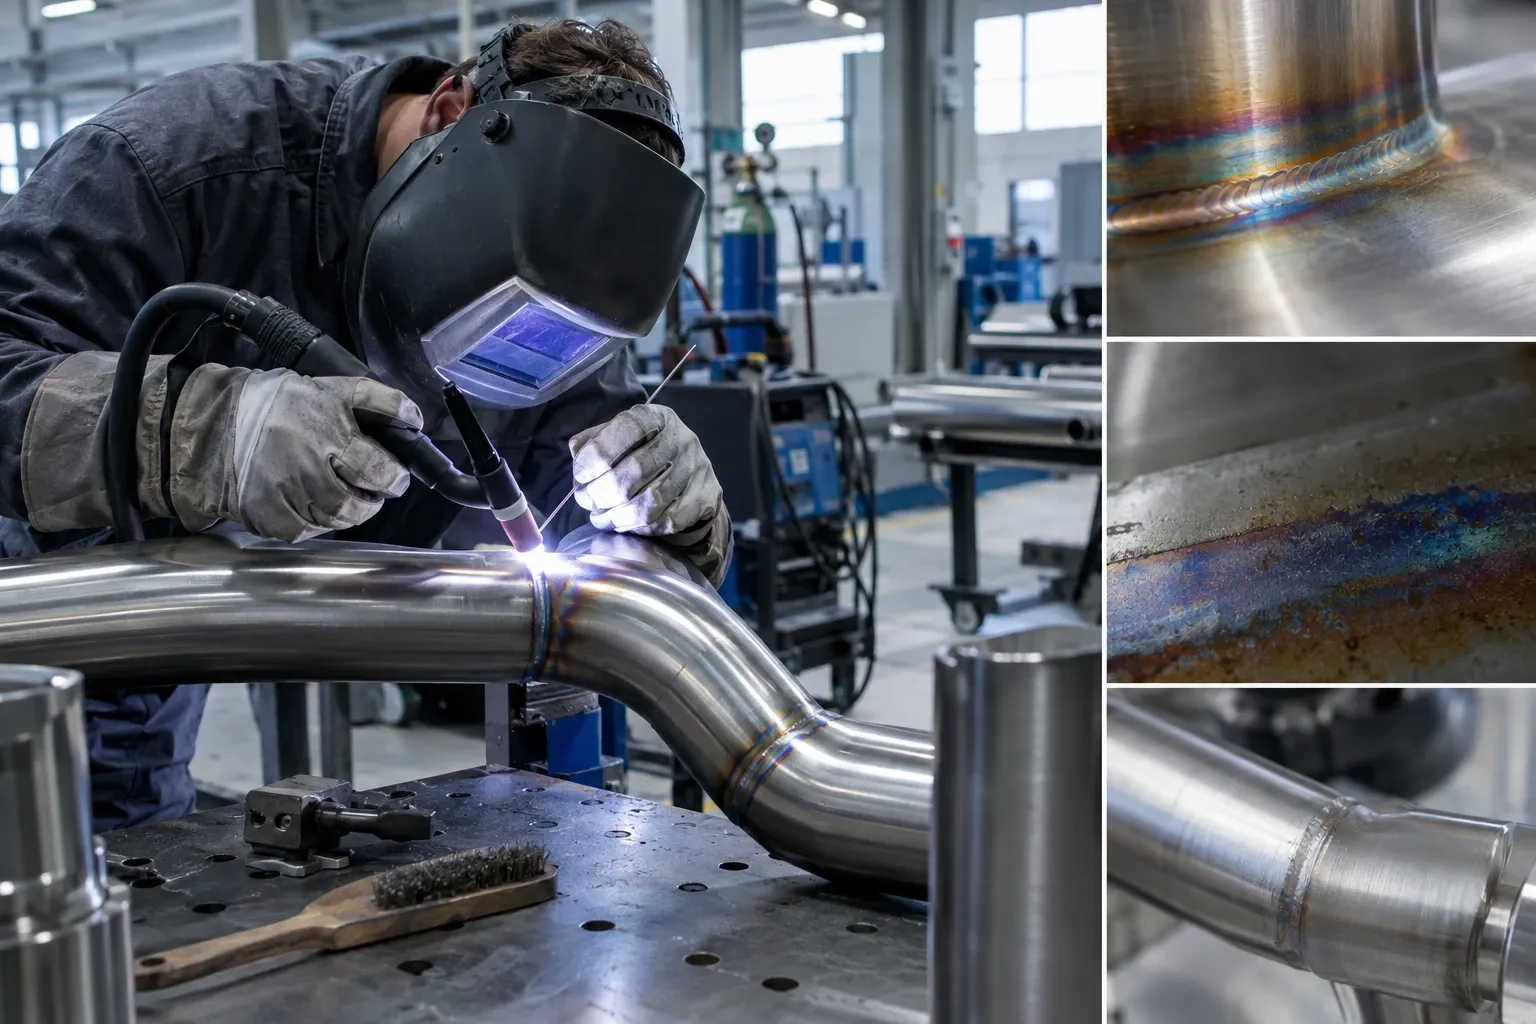
Een rvs-las kan er strak uitzien en toch kwetsbaar zijn voor corrosie. Dat risico hangt onder meer samen met de warmte-inbreng, de bescherming met gas en de oxidehuid die tijdens het lassen ontstaat. Bepaal daarom vooraf welke kwaliteit en toepassing je hebt, welke lasmethode daarbij past en hoe je de las na afloop controleert en reinigt.
Wanneer past TIG of MIG bij je rvs-las?
TIG lassen (Tungsten Inert Gas) gebruikt een niet-afsmeltende wolfraamelektrode; eventueel voegmateriaal wordt apart toegevoegd. MIG lassen (Metal Inert Gas) gebruikt een continu aangevoerde afsmeltende draad als elektrode en toevoegmateriaal. Het zijn beide booglasprocessen, maar ze verschillen in werkwijze en productiviteit. Outokumpu beschrijft beide als gangbare methoden voor rvs en benadrukt dat de materiaalsoort en thermische geschiedenis de eigenschappen van de las beïnvloeden (uitleg over rvs-lasprocessen).
TIG is vaak een logische keuze wanneer je nauwkeurig wilt werken, bijvoorbeeld aan dun materiaal of een zichtlas. MIG kan aantrekkelijk zijn als de lassnelheid en productie belangrijk zijn. Dat is geen vaste regel: plaatdikte, verbinding, laspositie, bereikbaarheid en de gewenste laskwaliteit bepalen mede welke methode werkt. Ook de juiste toevoegmaterialen en beschermgassen moeten bij de rvs-kwaliteit en toepassing passen. Bij een nieuw materiaal of proces adviseert Outokumpu een lasprocedure vooraf te kwalificeren.
Waarom zijn aanloopkleuren meer dan een uiterlijk probleem?
De gele, bruine, paarse of blauwe band naast een las heet aanloopkleur. Het is een oxidehuid die door de warmte en blootstelling aan zuurstof ontstaat. Daarbij kan de onderliggende oppervlaktelaag verarmen aan chroom. De kleur is dus niet alleen cosmetisch: volgens TWI kan hittekleuring de weerstand tegen put- en spleetcorrosie verminderen, waarbij paarse en blauwe oxiden extra gevoelig kunnen zijn (TWI over hittekleuring en corrosie).
Hoe zwaar dat weegt, hangt af van de gebruiksomgeving en de eisen aan het onderdeel. Een zichtbare verkleuring is geen volledige test van de las, maar wel reden om de procedure en nabewerking te controleren. Bij leidingen en constructies die aan een corrosieve omgeving worden blootgesteld, is ook de wortelzijde van belang. Een passende inertgasbescherming aan de achterzijde kan oxidatie daar beperken.
Hoe beperk je verkleuring en corrosierisico?
Begin met een schone, goed passende verbinding en gebruik een lasprocedure die past bij de rvs-kwaliteit. Beperk onnodige warmte-inbreng en zorg voor effectieve gasbescherming. Bij een doorlassing kan bescherming aan de wortelzijde nodig zijn; TWI noemt een inertgas-spoeling als manier om oxidatie van de wortel en de warmtebeïnvloede zone te beperken (TWI over de bescherming van rvs-laswortels). De precieze instellingen en gaskeuze hangen af van materiaal en procedure, dus neem die niet over van een andere las zonder controle.
Houd gereedschap en werkplek schoon. Contact met deeltjes van gewoon staal of vervuilde slijpmiddelen kan het rvs-oppervlak verontreinigen. Voorkom ook dat olie, vet of vuil in de laszone terechtkomt. Als je een onderdeel laat maken, leg dan in de tekening of opdracht niet alleen materiaal en maatvoering vast, maar ook de eisen aan laszijde, afwerking en corrosiebestendigheid. De bredere aandachtspunten voor rvs zorgvuldig bewerken hangen nauw samen met die keuze.
Hoe verwijder je aanloopkleuren na het lassen?
Als de toepassing volledige verwijdering van aanloopkleuren vereist, moet niet alleen de verkleurde oxidehuid maar ook de aangetaste oppervlaktelaag worden verwijderd. TWI beschrijft mechanische en chemische methoden en merkt op dat beitsen, eventueel voorafgegaan door slijpen, de corrosieweerstand effectief kan herstellen. Handmatig borstelen is niet altijd voldoende om de chroomverarmde laag weg te nemen.
Beitsmiddelen kunnen gevaarlijke zuren bevatten. Gebruik ze daarom alleen volgens de productinstructies en de geldende veiligheidsmaatregelen, of besteed de behandeling uit aan een partij met geschikte voorzieningen. Passiveren is niet hetzelfde als beitsen: passiveren verwijdert de oxidehuid niet vanzelf. Houd er ook rekening mee dat een behandeling het uiterlijk kan veranderen. Stem de methode af op de gewenste finish en de gebruiksomgeving.
Wat controleer je voordat het onderdeel wordt vrijgegeven?
Controleer eerst of de las voldoet aan de tekening en de afgesproken eisen voor vorm, maat en continuïteit. Bekijk vervolgens beide bereikbare zijden op verkleuring, spatten, spleten, insluitingen en andere zichtbare afwijkingen. Beoordeel de reiniging en afwerking apart van de las zelf: een glanzend oppervlak bewijst niet automatisch dat de las geschikt is voor de toepassing.
Leg bij kritische onderdelen ook vast welke inspectie- en acceptatiecriteria gelden, en wie de lasprocedure en het resultaat beoordeelt. Een corrosiegevoelige toepassing vraagt om meer dan een visuele controle alleen. Baseer de vrijgave op de productspecificatie, de relevante lasdocumentatie en de gebruiksomgeving, niet uitsluitend op de kleur van de las of de gekozen lasmethode.
Veelgestelde vragen
Is een blauwe aanloopkleur op een rvs-las altijd een probleem?
Niet elke toepassing stelt dezelfde eisen, maar een blauwe of paarse verkleuring wijst op sterke oxidatie en kan samengaan met een lagere weerstand tegen put- en spleetcorrosie. Beoordeel de verkleuring daarom niet alleen op uiterlijk. Kijk ook naar de omgeving waarin het onderdeel komt, de eisen aan corrosiebestendigheid en de voorgeschreven nabewerking.
Is TIG lassen altijd beter voor rvs dan MIG lassen?
Nee. TIG biedt doorgaans veel controle en wordt vaak gekozen wanneer nauwkeurig werken belangrijk is. MIG kan geschikter zijn wanneer productiviteit en een hogere lassnelheid meewegen. De juiste keuze hangt ook af van materiaalsoort, dikte, laspositie, verbinding en de vereiste laskwaliteit. Leg die eisen vast voordat je het proces kiest.
Is passiveren voldoende om aanloopkleuren te verwijderen?
Niet automatisch. Beitsen verwijdert oxiden en de aangetaste oppervlaktelaag; passiveren is een andere behandeling die de vorming van de beschermende passieve laag ondersteunt. Welke behandeling nodig is, hangt af van de las, de toepassing en de gewenste afwerking. Laat de methode bepalen door de productspecificatie en een passende werkinstructie.
In de rubriek RVS RVS bewerken