Wanneer TIG-lassen past bij een nauwkeurig metalen maatwerkdeel
Kort gezegd
Je laat een dunwandig of zichtbaar metalen onderdeel maken en wilt weten of TIG-lassen daarvoor geschikt is. De materiaalsoort, lasnaad, bereikbaarheid en gewenste afwerking bepalen samen de keuze.
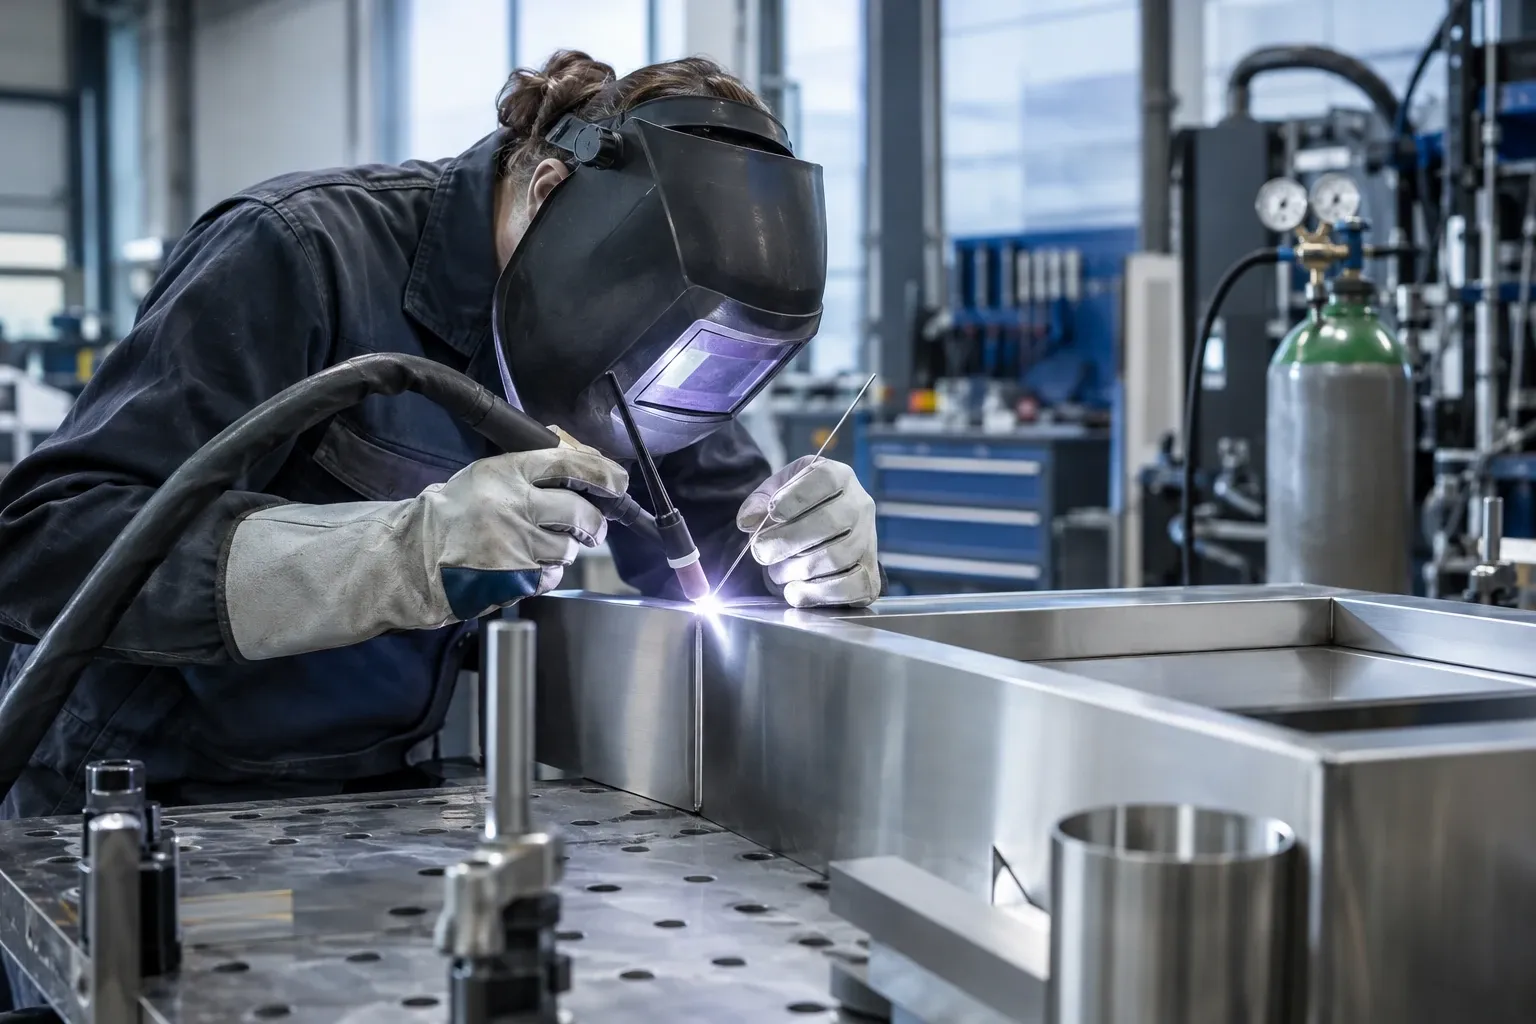
Bij TIG-lassen ontstaat de boog tussen het werkstuk en een niet-afsmeltende wolfraamelektrode. De lasser kan daarnaast een aparte toevoegstaaf gebruiken, of de randen zonder toevoegmateriaal versmelten als de verbinding en materiaaldikte dat toelaten. Die werkwijze geeft controle, maar vraagt tijd en vaardigheid. Hieronder lees je waarop je let bij materiaal, gas en proceskeuze, hoe je de opdracht voorbereidt en wat je aan het eind controleert.
Wat gebeurt er tijdens TIG-lassen?
De elektrische boog smelt de randen van het werkstuk. De wolfraamelektrode vormt de boog, maar is geen toevoegmateriaal; waar nodig voert de lasser een aparte staaf metaal met de hand toe. Een stroom beschermgas schermt elektrode en smeltbad af tegen de omgevingslucht. TWI beschrijft deze opbouw als het kenmerkende verschil met MIG, waarbij de draad continu wordt aangevoerd en zelf als elektrode en toevoegmateriaal dient, volgens de uitleg van TWI over TIG en MIG.
Dat handmatige werk maakt TIG geschikt voor verbindingen waar beheersing van de boog en het smeltbad belangrijk is. Het proces kan echter relatief langzaam zijn. Voor dikker materiaal of lange productienaden kan een ander lasproces doelmatiger zijn; TWI noemt de lagere neersmelt bij TIG als reden waarom MIG of elektrode lassen soms geschikter is voor zulke toepassingen, op de pagina over TIG-toepassingen.
Waarop baseer je de keuze voor TIG?
Begin met het materiaal en de functie van het onderdeel. RVS, aluminium en staal vragen elk om een passende lasprocedure, toevoegmateriaal en instellingen. Leg ook vast of de lasnaad zichtbaar blijft, welke belasting de verbinding krijgt en of vervorming of warmteverkleuring beperkt moet blijven.
Bij aluminium is wisselstroom-TIG een gangbare keuze; voor staal en rvs wordt vaak gelijkstroom-TIG gebruikt. Het benodigde machinetype verschilt dus per materiaal: ESAB beschrijft AC-TIG als toepassing voor aluminium en vermeldt zowel AC- als DC-TIG voor verschillende materialen op de productinformatie over een AC/DC-TIG-lasapparaat. Dit is geen volledige lasinstructie: de legering, dikte en verbindingsvorm bepalen mede de juiste instellingen.
Ook de geometrie telt. Een kleine boog kan nuttig zijn bij dun plaatmateriaal en gecontroleerde doorlassing, zoals TWI aangeeft. Bij moeilijk bereikbare naden is het belangrijk dat de toorts, elektrode en gasmond goed bij de verbinding kunnen. Als het onderdeel als maatwerk wordt geproduceerd, helpt het om materiaal, maatvoering, functie en zichtwerk vooraf in de tekening en opdracht vast te leggen. Dat sluit aan bij de voorbereiding van een metalen maatwerkdeel.
Welk beschermgas en welke bescherming zijn nodig?
Argon is een veelgebruikt beschermgas voor TIG. De gasstroom moet het smeltbad en de wolfraamelektrode voldoende afschermen; tocht kan de bescherming verstoren. Bij verbindingen waar de achterzijde van de las blootligt, kan ook backinggas nodig zijn. TWI wijst erop dat zelfs beperkte luchtinslag aan de achterzijde de lasvorm kan verslechteren en bij materialen zoals rvs de corrosieweerstand kan verminderen. Of backinggas nodig is, hangt af van naad, materiaal en kwaliteitseis.
Beschermgas maakt het lassen niet risicoloos. Inert gas kan zuurstof verdringen en zo in een besloten ruimte verstikkingsgevaar opleveren. De Britse veiligheidsdienst HSE beschrijft dit risico bij lassen met inert gas en benadrukt het belang van een passende risicobeoordeling en beheersmaatregelen op de pagina over verstikkingsgevaar bij lassen. Zorg dus voor geschikte ventilatie en werk niet in een besloten ruimte zonder de vereiste maatregelen en deskundige beoordeling.
Hoe bereid je de lasopdracht voor?
- Omschrijf het onderdeel. Geef materiaalsoort en, waar bekend, legering en materiaaldikte op. Voeg een tekening toe met maatvoering en de positie van de lasnaden.
- Beschrijf de functie. Vermeld welke belasting de verbinding krijgt en of de las zichtbaar blijft, afgedicht moet zijn of aan een specifieke kwaliteitseis moet voldoen.
- Bespreek de verbinding. Vraag of de naad bereikbaar is voor de toorts en of de achterzijde van de verbinding bescherming nodig heeft. Bespreek ook of toevoegmateriaal nodig is.
- Stem de productieroute af. Vraag welk lasproces en welke voorbereiding passend zijn. Een onderdeel kan bijvoorbeeld uit plaat worden gesneden en daarna worden gezet en gelast; volgorde en toleranties moeten op elkaar aansluiten.
- Leg acceptatiecriteria vast. Maak duidelijk welke zichtbare afwerking en maatvoering nodig zijn en hoe die worden gecontroleerd.
Deze informatie helpt de uitvoerder om de lasmethode op het onderdeel af te stemmen. Een fraaie lasrups alleen bewijst niet dat de verbinding aan de functionele eisen voldoet.
Hoe controleer je het resultaat?
Controleer eerst of het onderdeel overeenkomt met de tekening: de positie van de naden, buitenmaten en aansluiting van de delen. Bekijk daarna de las op zichtbare onregelmatigheden, zoals onderbrekingen, poriën of ongewenste verkleuring. Welke beoordeling voldoende is, hangt af van materiaal, gebruik en afgesproken kwaliteitseisen; bij kritische onderdelen kan aanvullende inspectie nodig zijn.
Vraag bij een belangrijke verbinding welke controle is uitgevoerd en welke documentatie daarbij hoort. Bij rvs kan ook de achterzijde van de naad relevant zijn, omdat onvoldoende bescherming oxidatie kan veroorzaken en de corrosieweerstand kan beïnvloeden. Een keuze voor TIG moet daarom niet alleen op uiterlijk worden gebaseerd, maar op de combinatie van materiaal, constructie, proces en inspectie.
Veelgestelde vragen
Welk gas wordt gebruikt bij TIG-lassen?
TIG-lassen gebruikt een inert beschermgas rond de elektrode en het smeltbad; argon is een veelgebruikte keuze. De benodigde gasdekking hangt ook af van de vorm van de verbinding en de bereikbaarheid. Bij een doorlassing, zoals bij bepaalde buisverbindingen, kan bescherming aan de achterzijde nodig zijn om oxidatie te beperken.
Is TIG-lassen geschikt voor aluminium?
Ja, maar de lasmachine moet geschikt zijn voor de gekozen werkwijze. Voor aluminium wordt doorgaans TIG met wisselstroom toegepast; bij veel staaltoepassingen wordt gelijkstroom gebruikt. Leg daarom materiaalsoort, legering en dikte voor aan de lasser, en laat bevestigen welke stroomsoort en lasprocedure voor het onderdeel passend zijn.
Wanneer is MIG/MAG-lassen praktischer dan TIG?
MIG/MAG kan praktischer zijn wanneer hogere neersmeltsnelheid belangrijk is, bijvoorbeeld bij dikkere onderdelen of langere naden. TIG is juist bruikbaar wanneer gecontroleerde warmte-inbreng, nauwkeurig werk of een verzorgde zichtnaad zwaar weegt. De beste keuze hangt af van materiaal, ontwerp, laspositie, hoeveelheid werk en de eisen aan de verbinding.
In de rubriek MTW Maatwerk en productie