Zo voorkom je problemen bij plaatwerk kanten en zetten
Kort gezegd
Een plaatdeel kan op papier kloppen en toch lastig te kanten zijn door een te kleine radius, onbereikbare flenzen of onduidelijke maten. Met een maakbare tekening en afgestemde buigvolgorde voorkom je veel herstelwerk.
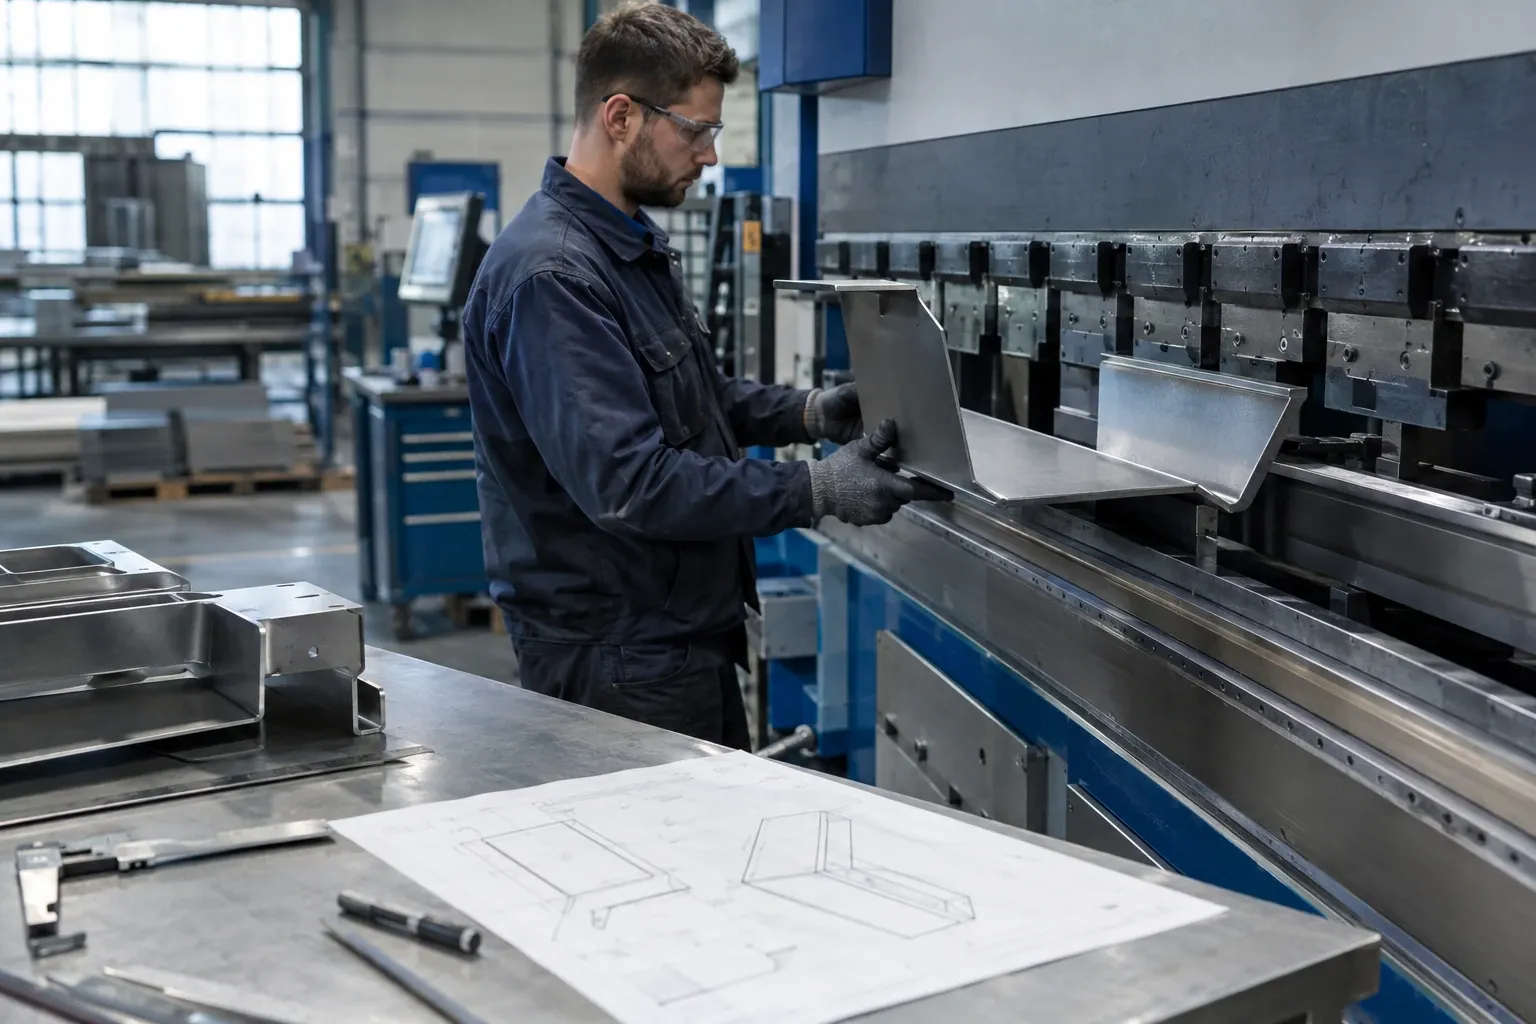
Bij plaatwerk kanten of zetten wordt vlak materiaal met een kantpers tot een ruimtelijk onderdeel gebogen. De uiteindelijke vorm hangt niet alleen af van de maatvoering, maar ook van materiaal, plaatdikte, gereedschap en de volgorde waarin de kanten worden gezet. Dat merk je vooral bij onderdelen met meerdere flenzen, gaten dicht bij een zetlijn of strakke toleranties. Leg daarom eerst vast welke maten en oppervlakken functioneel zijn. Stem daarna de radius, tekening en maakvolgorde af met de partij die het onderdeel produceert.
Welke buigradius past bij materiaal en gereedschap?
De buigradius is de binnenradius van de bocht. Bij het kanten wordt de buitenzijde van het materiaal uitgerekt en de binnenzijde samengedrukt. Is de radius te klein voor het materiaal en de buigmethode, dan kan het materiaal scheuren. De minimale radius is dus geen universeel getal: die hangt onder meer af van de materiaalsoort en de eigenschappen van het plaatmateriaal, zoals WBM uitlegt over minimale buigradius.
Ook het gereedschap bepaalt de uitkomst. Bij vrijbuigen kan de radius worden beïnvloed door onder meer de matrijsopening en de gekozen gereedschapscombinatie. Een grotere radius kan soms worden gemaakt door meerdere kleine buigingen naast elkaar te zetten, een methode die stepkanten wordt genoemd. Vraag de producent om de haalbare radius voor de gekozen combinatie van materiaal, dikte en gereedschap voordat je de tekening definitief maakt.
Welke informatie hoort op de tekening?
Een bruikbare tekening maakt duidelijk wat functioneel vastligt en waar de producent ruimte heeft om het proces in te richten. Vermeld ten minste de materiaalsoort en -toestand, plaatdikte, eindmaten, buighoeken en relevante toleranties. Geef de binnenradius expliciet op wanneer die belangrijk is voor passing, sterkte of aansluiting op een ander onderdeel. Vermeld ook welke oppervlakken zichtbaar blijven en niet beschadigd mogen raken.
Maatvoering verdient extra aandacht. Zet maten bij voorkeur vanaf functionele referentievlakken en maak duidelijk of beenmaten binnenwerks, buitenwerks of vanaf een ander referentievlak zijn gemeten. De vlakke uitslag vraagt om buigcompensatie: tijdens het buigen rekt de buitenkant uit en wordt de binnenkant samengedrukt. Daardoor is de uitslag niet simpelweg de som van de eindmaten. Contour beschrijft hoe zetverlies en metingen van materiaal- en gereedschapscombinaties worden gebruikt om die uitslag te bepalen.
Controleer ook de positie van gaten, sleuven en contouren nabij een zetlijn. Die kunnen tijdens het zetten vervormen; als hun maat na het buigen kritisch is, bespreek dan of een andere afstand of nabewerkingsstap nodig is. Voor onderdelen die je laat maken, helpt het om te weten welke informatie bij een maatwerkonderdeel hoort.
Hoe wordt de buigvolgorde bepaald?
Bij een onderdeel met meerdere kanten moet elke nieuwe buiging bereikbaar blijven. Een eerder gezette flens kan tegen het gereedschap of de machine botsen, of het onderdeel zo lastig hanteerbaar maken dat nauwkeurig positioneren moeilijk wordt. De volgorde wordt daarom bepaald aan de hand van onder meer de productvorm, gewenste maatnauwkeurigheid, hanteerbaarheid en mogelijke botsingen. Het Nederlands Instituut voor Lastechniek beschrijft deze afwegingen in zijn publicatie over het buigen van dunne metaalplaat.
Voor jou als ontwerper of inkoper betekent dat: teken het eindproduct, maar bespreek complexe zetdelen ook als productieproces. Een 3D-model kan helpen om de buigingen en mogelijke botsingen vooraf te beoordelen. Vermijd waar mogelijk onnodig ingewikkelde vormen als dezelfde functie met minder kanten kan worden bereikt. Als een specifieke volgorde nodig is om een zichtzijde of passing te beschermen, benoem die eis bij de aanvraag.
Hoe stem je tekening en productie stap voor stap af?
- Leg materiaal en dikte vast. Gebruik de juiste materiaalomschrijving en vermeld eventuele eisen aan de toestand of zichtzijde.
- Benoem functionele eisen. Markeer welke maten, hoeken, gaten en oppervlakken bepalend zijn voor montage of werking.
- Stem de radius af. Geef een vereiste binnenradius op als die functioneel is; vraag anders welke radius met het beoogde gereedschap haalbaar is.
- Controleer de geometrie. Kijk naar korte flenzen, dicht bij de zetlijn geplaatste gaten, smalle openingen en hoeken die gereedschap of machine kunnen hinderen.
- Bespreek de volgorde en de uitslag. Laat beoordelen of het onderdeel bereikbaar en hanteerbaar blijft en hoe de buigcompensatie wordt bepaald.
- Spreek afwijkingen en controle af. Maak duidelijk welke maten en hoeken worden gecontroleerd en welke toleranties daarbij gelden.
Hoe controleer je het gekante onderdeel?
Controleer eerst de functionele maten en hoeken, niet alleen of het onderdeel er visueel goed uitziet. Meet vanaf dezelfde referentievlakken als op de tekening en kijk of de flenzen, gaten en aansluitvlakken bij de montage passen. Controleer zichtzijden op ongewenste gereedschapsafdrukken en bekijk de buigzone op scheuren of andere beschadigingen.
Bij meerdere buigingen kunnen afwijkingen in opeenvolgende maten doorwerken. Leg daarom vooraf vast welke toleranties voor jouw toepassing nodig zijn en stem die af op de maatvoering en het productieproces. Tolerantietabellen van een producent zijn procesgebonden; neem ze niet automatisch over als algemene norm. Een eerste proefdeel is nuttig wanneer de passing kritisch is of wanneer materiaal, radius of buigvolgorde afwijkt van een eerder beproefde uitvoering.
Veelgestelde vragen
Is de buigradius op de tekening altijd exact gelijk aan de radius van het kantmes?
Nee. De radius van het eindproduct wordt mede beïnvloed door materiaal, plaatdikte, gereedschap en buigmethode. Bij vrijbuigen speelt ook de matrijsopening een rol. Geef daarom aan of een specifieke binnenradius functioneel vereist is. Als die niet kritisch is, stem dan af of de producent de radius binnen de beschikbare gereedschappen bepaalt.
Waarom kunnen gaten dicht bij een zetlijn vervormen?
Tijdens het zetten wordt het materiaal rond de buigzone belast. Daardoor kunnen gaten in of dicht bij die zone blijvend veranderen, waardoor bijvoorbeeld een bout niet meer goed past. Houd de afstand tot de zetlijn daarom niet op basis van een algemene vuistregel aan, maar controleer die met de materiaaldikte, geometrie en productiemethode. Soms is nabewerken na het zetten een optie.
Moet de buigvolgorde op de technische tekening staan?
Niet altijd. De werkvoorbereiding kan de volgorde bepalen aan de hand van de vorm, nauwkeurigheid, hanteerbaarheid en mogelijke botsingen met gereedschap. Als de volgorde invloed heeft op een functioneel oppervlak, maat of montage, leg die eis dan vast of bespreek haar vooraf. Een 3D-model en productiesimulatie kunnen helpen om bereikbaarheid en mogelijke botsingen vroeg te controleren.
In de rubriek MTW Maatwerk en productie