CNC-aluminium frezen vraagt om passende snijdata en spaanafvoer
Kort gezegd
Bij aluminium frezen op een cnc-machine kunnen spanen aan de snijkant kleven of zich ophopen in de frees. De juiste snijsnelheid, freesgeometrie en manier van koelen hangen af van je materiaal, machine en bewerking.
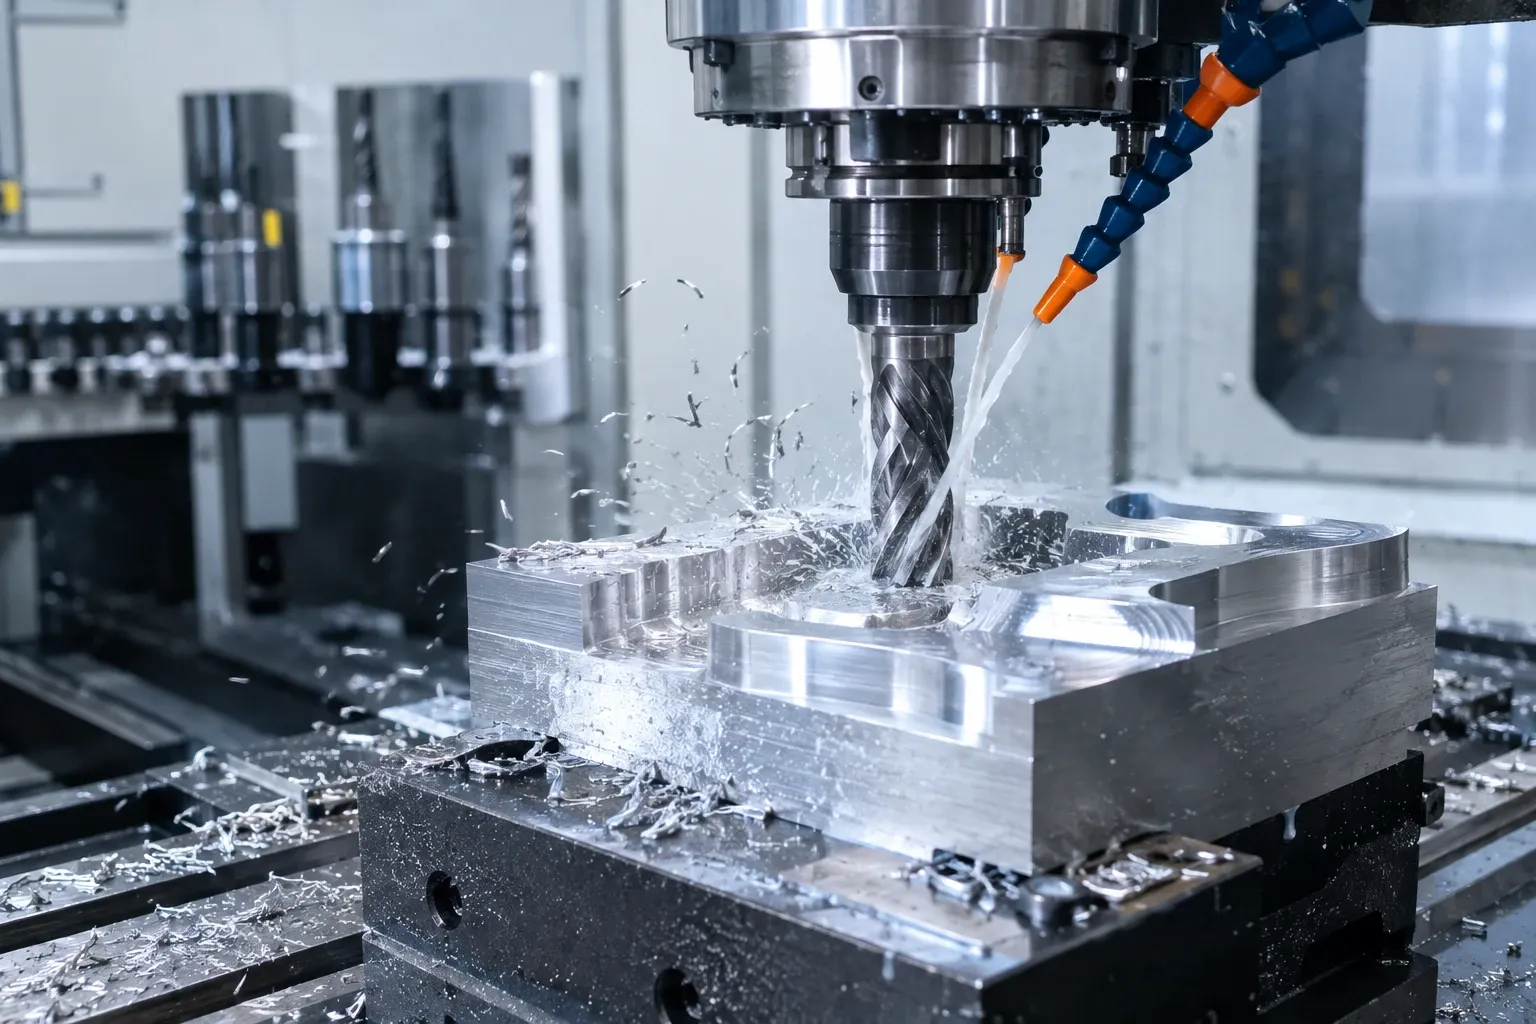
Een bruikbare instelling is niet simpelweg een zo hoog mogelijk toerental. De diameter en het aantal tanden van de frees, de legering, de snedediepte en de opspanning bepalen samen hoeveel materiaal je veilig kunt verspanen. Begin daarom met de gegevens van de fabrikant voor precies jouw frees en pas die aan de machine en bewerking aan. Hieronder lees je hoe je die gegevens beoordeelt, een startpunt berekent en tijdens het frezen bijstuurt.
Welke gegevens bepalen de juiste snijdata?
Snijsnelheid (vc) is de snelheid waarmee de snijkant door het materiaal beweegt. De voeding per tand (fz) geeft aan hoeveel materiaal elke snijkant per omwenteling aangrijpt. Uit die twee gegevens en het aantal tanden bereken je het toerental en de voedingssnelheid. De basisformules zijn n = (1000 × vc) / (π × D) en vf = fz × z × n, waarbij D de freesdiameter in millimeter is, z het aantal tanden en vf de voeding in millimeter per minuut. Kennametal licht deze relatie tussen toerental, tandbelasting en voeding toe in zijn uitleg over snelheid en voeding.
Gebruik voor vc en fz de tabel van de fabrikant voor de specifieke frees en aluminiumsoort. Er is geen universele instelling: ook de freesdiameter, het aantal tanden, de snedediepte en de verhouding tussen frees en werkstuk spelen mee. Een grote zijdelingse aangrijping of een volle sleuf vraagt een andere aanpak dan licht contourfrezen. Kennametal geeft bij zijn productgegevens bijvoorbeeld aparte aanbevelingen voor frezen en sleuffrezen; zulke waarden gelden voor de betreffende frees en voorwaarden, niet automatisch voor elk gereedschap.
Welke frees en koeling passen bij de bewerking?
Een aluminiumfrees is ontworpen om spanen vlot af te voeren en materiaalophoping aan de snijkant te beperken. Let bij de keuze op de opgegeven materiaaltoepassing, freesdiameter, aantal snijkanten en bereikbaarheid van het werkstuk. Een frees met meer tanden kan een hogere voedingssnelheid toelaten, maar alleen als de machine de spanen goed kwijt kan en de aanbevolen tandbelasting haalbaar is. Bij diepe sleuven of pockets kan spaanafvoer juist de beperkende factor worden.
Koeling is niet alleen bedoeld om warmte af te voeren. De vloeistofstroom kan ook spanen uit de snede spoelen. Seco beschrijft bij zijn aluminiumfrezen hoe open spaangroeven, spaandeling en interne koelkanalen helpen om spanen uit de snijzone af te voeren en aankleven te beperken, zie de productinformatie over de ACS540- en ACS540R-frezen. Dat is productspecifieke informatie, geen algemene eis dat iedere aluminiumfrees koelmiddel door de spil nodig heeft. Volg de voorschriften van frees- en machinefabrikant; gebruik alleen een koel- of smeermethode die bij de machine en bewerking past.
Hoe stel je het frezen stap voor stap in?
- Leg het materiaal en de bewerking vast. Noteer de aluminiumlegering als die bekend is, en bepaal of je sleuffreest, een contour maakt of een pocket uitruimt. Leg ook de gewenste maat en oppervlaktekwaliteit vast.
- Kies een passende frees. Controleer materiaaltoepassing, diameter, aantal tanden en aanbevolen bereik. Kijk of de frees en houder geschikt zijn voor het bereik en de uitsteeklengte die je nodig hebt.
- Neem de startwaarden uit de gereedschapsgegevens. Kies vc en fz voor de betreffende frees en bewerking. Bereken daarmee toerental en voeding; controleer dat de machine deze waarden kan leveren. Een berekende waarde is een startpunt, geen garantie voor een stabiel proces.
- Controleer opspanning en spaanafvoer. Zet het werkstuk stevig vast, beperk onnodige uitsteeklengte en zorg dat spanen niet in de snede blijven circuleren. Kies koeling of lucht volgens de aanwijzingen voor gereedschap en machine.
- Maak een gecontroleerde proefsnede. Let op geluid, trillingen, spaankleur en -vorm, en ophoping van materiaal aan de snijkant. Verander één instelling tegelijk, zodat duidelijk blijft welk effect de aanpassing heeft.
Wil je eerst de rol van verspanen en de keuze tussen handmatig en CNC op hoofdlijnen plaatsen, lees dan ook over verspanen en cnc kiezen.
Waaraan herken je een stabiel resultaat?
Controleer na de proefsnede de maat, de rand en het oppervlak. Kijk ook naar de frees: aangehecht aluminium, beschadigde snijkanten of spanen die opnieuw door de snede gaan zijn redenen om te stoppen en de oorzaak te onderzoeken. Controleer opspanning, gereedschapsslijtage, snijdata en de richting waarin spanen worden afgevoerd voordat je de productie hervat.
Als de snede trilt, verlaag dan niet blindelings alle waarden tegelijk. Trillingen kunnen ook samenhangen met een slappe opspanning, een lange uitsteeklengte of een ongunstige gereedschapscombinatie. Stem wijzigingen af op de aanbevelingen van de fabrikant en controleer na elke aanpassing opnieuw de maatvoering en oppervlaktekwaliteit.
Veelgestelde vragen
Welke frees gebruik je voor aluminium op een cnc-machine?
Kies een frees die de fabrikant voor aluminium of non-ferrometalen opgeeft. Let op de diameter, het aantal snijkanten en een geometrie die spanen goed afvoert. Het juiste aantal tanden hangt ook af van toerental, voeding en de ruimte waarin spanen weg kunnen. Controleer daarom de aanbevelingen voor jouw specifieke frees en bewerking, niet alleen het materiaal op de verpakking.
Moet je aluminium altijd met koelvloeistof frezen?
Niet altijd. Afhankelijk van frees, bewerking en machine kan de fabrikant koeling, perslucht of een minimale hoeveelheid smering voorschrijven. Het belangrijkste is dat spanen uit de snede verdwijnen en niet opnieuw worden meegesneden. Volg de aanwijzingen voor de gekozen frees en voorkom dat je koelmiddel zomaar toevoegt aan een proces waarvoor de machine of het gereedschap niet is ingericht.
Hoe bereken je het toerental bij CNC-aluminium frezen?
Gebruik de aanbevolen snijsnelheid voor de frees en legering, en bereken daarmee het toerental: n = (1000 × vc) / (π × D). Hierbij is vc de snijsnelheid in meter per minuut en D de freesdiameter in millimeter. Controleer vervolgens of het berekende toerental binnen de grenzen van de spindel en gereedschapshouder valt.
In de rubriek CNC Verspanen en CNC