Kunststof verspanen vraagt om andere keuzes dan metaal
Kort gezegd
Een kunststof onderdeel lijkt soms op een metalen deel, maar bij het frezen of draaien reageert het materiaal anders op warmte en klemkracht. De kunststofsoort bepaalt daarom mede je gereedschap, snijstrategie en maatcontrole.
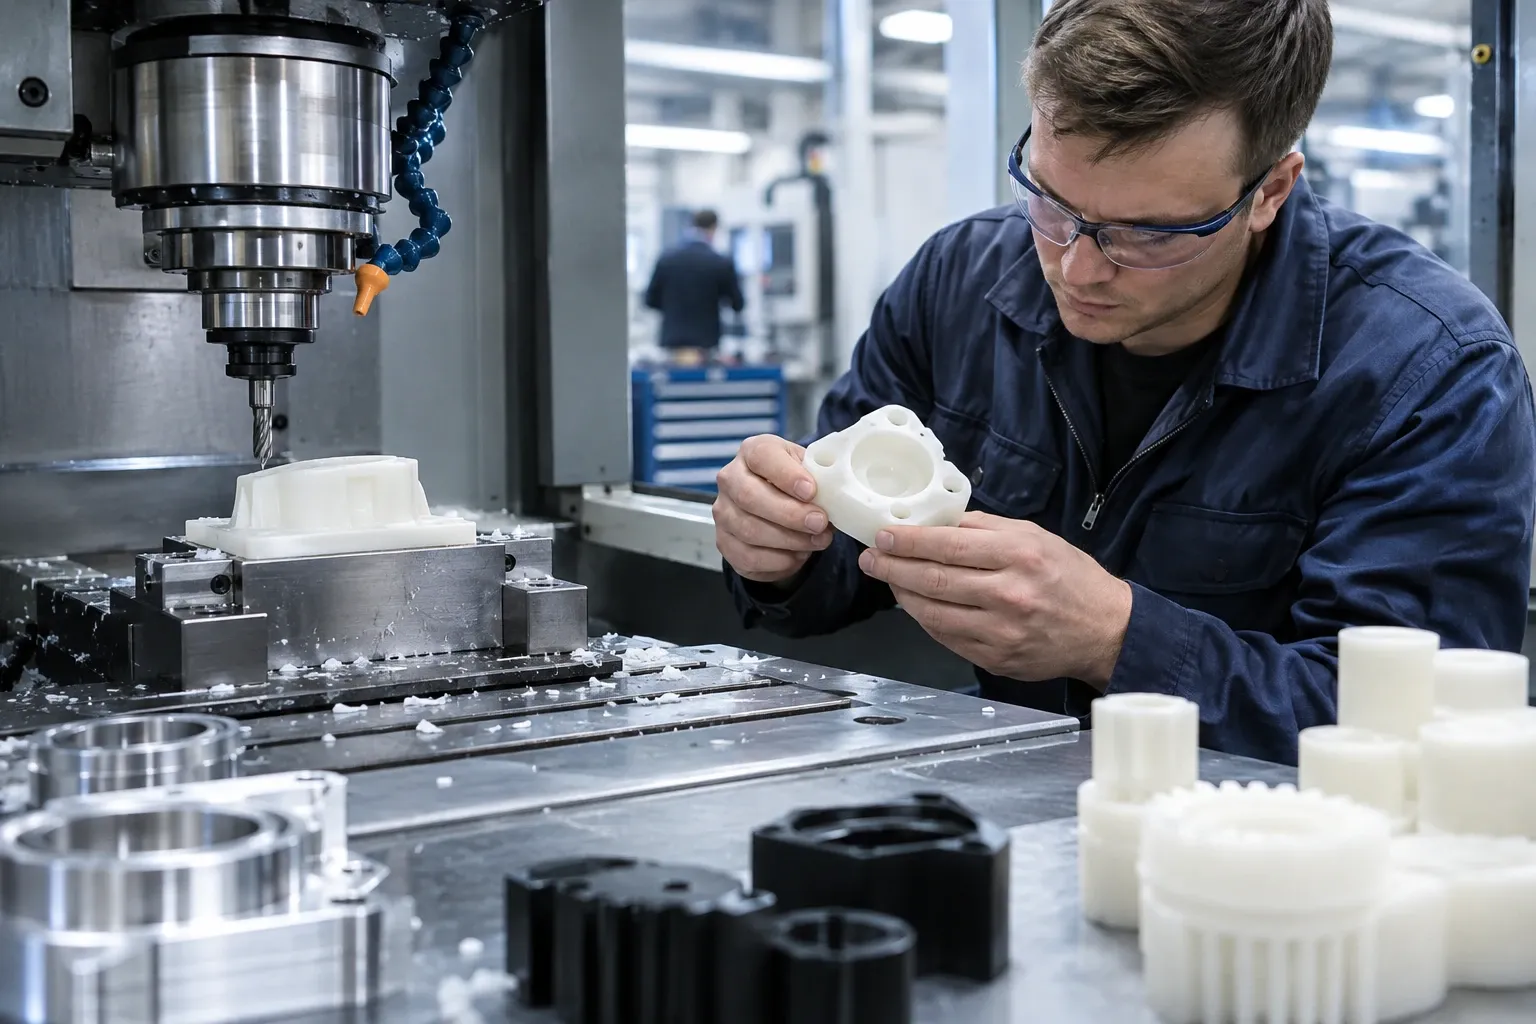
POM, PA en PE zijn veelgebruikte technische kunststoffen, maar ze verspanen niet op dezelfde manier. POM is doorgaans goed maatvast te bewerken; PA en PE zijn taaier en minder stijf, waardoor bramen en vervorming sneller aandacht vragen. De juiste aanpak begint dus niet bij een vaste metaalinstelling, maar bij de exacte materiaalsoort en de functie van het onderdeel. Hieronder lees je welke verschillen ertoe doen, hoe je een bewerking voorbereidt en wat je na afloop controleert.
Waarom vraagt kunststof om een andere aanpak dan metaal?
Bij verspanen verwijdert een gereedschap materiaal in de vorm van spanen. Dat principe geldt voor kunststof en metaal, maar de materialen reageren verschillend op snijkrachten en warmte. Kunststoffen voeren warmte minder goed af en zetten vaak sterker uit bij temperatuurverandering. Daardoor kan warmte lokaal ophopen en kan een onderdeel na het verspanen terugveren of van maat veranderen.
Gebruik scherp gereedschap en zorg dat spanen de snijzone kunnen verlaten. Bot gereedschap en ophopende spanen verhogen de warmteontwikkeling. Ook opspannen vraagt aandacht: een dunwandig of flexibel deel kan vervormen als je het te stevig klemt. De richtlijnen voor verspaning van technische kunststoffen van Ensinger benadrukken onder meer scherpe gereedschappen, beperkte klemkracht, spaanafvoer en het voorkomen van trillingen.
Wat verandert er tussen POM, PA en PE?
POM, oftewel polyoxymethyleen, is doorgaans goed te verspanen en kan maatvast worden bewerkt. PA staat voor polyamide, ook bekend als nylon. PA is taaier, maar neemt vocht op; afhankelijk van de toepassing en opslag kan dat de afmetingen beïnvloeden. PE, polyethyleen, is eveneens taai en relatief flexibel. De lagere stijfheid van PA en PE maakt ondersteuning en een passende snijstrategie extra belangrijk.
Dit zijn algemene verschillen, geen garantie voor elke uitvoering. De exacte kwaliteit, eventuele versterking, uitgangsvorm en interne spanningen spelen mee. Ensinger beschrijft POM als goed verspaanbaar en wijst erop dat PE en PA door hun taaiheid en lagere stijfheid gevoeliger kunnen zijn voor bramen en vervorming. Vergelijk voor een metalen vervanger daarom niet alleen de sterkte, maar ook stijfheid, maatgedrag, vochtinvloed en gebruikstemperatuur.
Welke gegevens leg je vooraf vast?
Begin met de exacte materiaalnaam en kwaliteit, niet alleen met “kunststof” of “nylon”. Vraag ook naar de toestand van het halffabricaat en de eigenschappen die voor de toepassing bepalend zijn. Leg vervolgens vast:
- welke maten en toleranties functioneel kritisch zijn;
- of het onderdeel dunwandig is of tijdens gebruik wordt belast;
- welke temperatuur en omgeving het onderdeel zal tegenkomen;
- of vochtopname, slijtage of glijgedrag van belang zijn;
- welke vlakken of gaten als meetreferentie dienen.
Bij een onderdeel dat een metalen exemplaar vervangt, beoordeel je ook of dezelfde geometrie bruikbaar blijft. Kunststof kan onder belasting meer doorbuigen, en een scherpe binnenhoek kan onnodige spanningsconcentratie geven. Bespreek zulke punten voordat de tekening definitief wordt. Voor de bredere keuze tussen draaien, frezen en CNC-bewerking kun je de basis van verspanen en CNC meenemen in de proceskeuze.
Hoe pak je de bewerking stap voor stap aan?
- Controleer het materiaal. Verifieer de aanduiding, vorm en staat van het halffabricaat. Behandel verschillende PA-, PE- of POM-kwaliteiten niet automatisch als uitwisselbaar.
- Ondersteun het werkstuk. Zorg dat het stabiel ligt en dat de klemkracht het materiaal niet indrukt. Flexibele of dunwandige delen vragen vaak om extra ondersteuning.
- Kies scherp gereedschap en een vrije spaanafvoer. Stem gereedschap en snijcondities af op de specifieke kunststof. Een metaalrecept is geen betrouwbare standaardinstelling.
- Beperk warmte en trillingen. Voorkom langdurig wrijven, volle spaangroeven en onnodig hoge klemkracht. Gebruik koeling alleen volgens de richtlijn voor het materiaal en de bewerking.
- Werk kritisch maatwerk in stappen af. Bij een onderdeel met nauwe toleranties kan een proefbewerking of tussentijdse controle laten zien of het materiaal terugveert of vervormt.
De Nederlandse materiaalinformatie van Ispa Plastics noemt eveneens scherpe gereedschappen, geringe toevoer en goede spaanafvoer als aandachtspunten bij verspaning. De precieze parameters moet je afstemmen op de machine, het gereedschap en de kunststofkwaliteit; één universele instelling is niet betrouwbaar.
Wat controleer je na het verspanen?
Meet kritische maten nadat het onderdeel van de opspanning is gehaald, zodat je eventuele terugvering niet mist. Controleer niet alleen lengte, diameter en gatpositie, maar ook vlakheid, braamvorming en beschadiging door de klem. Bij PA kan vochtopname relevant zijn voor de maat; noteer daarom onder welke omstandigheden het onderdeel is opgeslagen en gemeten.
Als een maat buiten tolerantie valt, kijk dan niet alleen naar de CNC-programmering. Controleer ook of het materiaal correct is geïdentificeerd, het werkstuk voldoende ondersteund was en warmte of restspanning het resultaat kan hebben beïnvloed. Leg voor herhaalwerk de materiaalvariant, opspanning, gereedschappen, bewerkingsvolgorde en meetcondities vast. Zo wordt duidelijk of de oorzaak in het ontwerp, materiaalgedrag of proces zit.
Veelgestelde vragen
Kun je kunststof met dezelfde CNC-machine als metaal verspanen?
Dat kan vaak, maar de machine-instelling en werkwijze moeten passen bij kunststof. Een scherpe snijkant, beperkte warmteontwikkeling, goede spaanafvoer en lichte, stabiele opspanning zijn belangrijk. Kunststof geleidt warmte minder goed dan metaal en kan door klemkracht of snijkrachten vervormen. Controleer daarom de aanbevelingen voor het specifieke halffabricaat en beoordeel proefstukken voordat je een kritische maat produceert.
Welk materiaal is het makkelijkst te verspanen: POM, PA of PE?
Dat hangt af van de gewenste eigenschappen en de exacte materiaalvariant. POM is doorgaans goed verspaanbaar en maatvast. PA en PE zijn taaier en minder stijf, wat de kans op bramen of vervorming kan vergroten. Ook vulstoffen, interne spanningen, afmetingen en vorm beïnvloeden het resultaat. Kies daarom niet alleen op bewerkbaarheid, maar op de functie en omstandigheden waarin het onderdeel wordt gebruikt.
Moet je kunststof koelen tijdens het verspanen?
Niet altijd. Een scherpe snijkant en goede afvoer van spanen helpen warmte via de spaan weg te voeren. Bij bewerkingen die veel warmte opwekken, kan koeling nodig zijn, maar het geschikte middel hangt af van de kunststof en de toepassing. Volg de richtlijn van de leverancier van het halffabricaat en controleer of koeling geen ongewenste invloed heeft op het materiaal of de maatvoering.
In de rubriek CNC Verspanen en CNC